 sa

 English
 русский
 Français
 Español
 عربى

 احصل على حصة
كيف تؤثر ماكينة اللحام بعقب الفلاش على جودة اللحام واستقرار العملية
التاريخ:Sep 11, 2026
يتم استخدام اللحام التناكبي الوميضي لربط قطع العمل المعدنية عن طريق تجميع أطرافها معًا من خلال عملية تسخين وتحريك يتم التحكم فيها. على الرغم من أن الجهاز يؤدي نفس التسلسل الأساسي من مهمة إلى أخرى، إلا أن جودة الوصلة النهائية يمكن أن تتغير عندما لا يتم مطابقة موضع قطعة العمل أو سلوك الوميض أو الضغط أو الحركة أو ظروف الاتصال بشكل صحيح.
بالنسبة لبيئات الإنتاج، لا يتم تحديد جودة اللحام من خلال إعداد واحد. إن التفاعل بين الحركة الميكانيكية والتسخين الكهربائي له تأثير مباشر على كيفية تشكل المفصل. يمكن أن يؤثر التغيير البسيط في بداية العملية أيضًا على ما يحدث أثناء الوميض والانزعاج.
لهذا السبب، يتطلب اللحام المستقر الاهتمام بالعملية بأكملها بدلاً من معلمة واحدة معزولة. إن محاذاة قطعة العمل، واستقرار الوميض، وقوة الاضطراب، وتنسيق المعلمات، وحالة القطب الكهربائي، والتثبيت كلها لها دور في إنتاج وصلات متسقة. عندما يُظهر اللحام النهائي تغييرًا غير متوقع، توفر هذه العوامل أيضًا نقطة بداية عملية للتحقق من العملية.
ما هي العوامل التي تحدد جودة اللحام في ماكينة لحام بعقب فلاش
يتطور المفصل الملحوم عبر عدة مراحل متصلة. يجب أن يتم تثبيت قطع العمل بشكل آمن، ويجب أن تلتقي نهاياتها في الموضع المقصود، ويجب أن تخلق عملية التسخين الظروف المناسبة قبل حدوث حركة التقليب النهائية.
العلاقة بين هذه المراحل مهمة. على سبيل المثال، يمكن أن تؤدي المحاذاة السيئة إلى إنشاء اتصال غير متساو بين قطع العمل. يمكن أن يؤثر الاتصال غير المتساوي بعد ذلك على الوميض، مما قد يغير كيفية توزيع الحرارة على طول منطقة المفصل. يمكن أن تنتقل الحالة الناتجة إلى مرحلة مزعجة.
وبالتالي يمكن أن تؤثر عدة عوامل على جودة اللحام:
- محاذاة الشغل يؤثر على كيفية التقاء الطرفين.
- سلوك وامض يؤثر على التدفئة عبر منطقة المفصل.
- ظروف مزعجة تؤثر على كيفية جمع الأطراف الساخنة معًا.
- تنسيق المعلمة يحدد ما إذا كانت العملية لا تزال متسقة.
- الاتصال الكهربائي يؤثر على النقل الكهربائي والاستقرار الميكانيكي.
- لقط يحافظ على قطع العمل في الموضع المقصود أثناء الحركة.
ولا ينبغي التعامل مع هذه العوامل كعناصر مستقلة. إن التغيير في جزء واحد من العملية يمكن أن يخلق حالة مختلفة في مكان آخر. إن النظر إلى التسلسل الكامل يجعل من السهل تحديد سبب تغير المفصل حتى عندما تظهر المادة نفسها دون تغيير.
لماذا تعتبر محاذاة قطعة العمل مهمة في اللحام التناكبي السريع
يتم إنشاء المحاذاة قبل بدء عملية التسخين، لكن تأثيرها يمكن أن يظل مرئيًا في المفصل النهائي. تحتاج قطعتا العمل إلى الاقتراب من بعضهما البعض في وضع متحكم ومتسق. إذا كانت نهاياتها متباعدة، فقد لا تتطور منطقة الاتصال بشكل متساو خلال المراحل التالية.
يمكن أن يؤثر عدم المحاذاة أيضًا على كمية المواد النازحة أثناء الاضطراب. قد يتحرك أحد الجانبين بشكل مختلف عن الآخر، مما يخلق مظهرًا غير متساوٍ للمفاصل أو يتطلب أعمال تشطيب إضافية.
يلعب التشابك دورًا مهمًا هنا. تحتاج قطع العمل إلى دعم كافٍ لمقاومة الحركة غير المرغوب فيها مع السماح للمعدات بأداء تسلسل اللحام المقصود. إذا تغيرت حالة التثبيت أثناء التشغيل، فقد يختلف الموضع الفعلي لقطع العمل عن الموضع المحدد عند الإعداد.
قبل اللحام، يمكن للمشغلين الانتباه إلى:
- ما إذا كانت نهايات قطعة العمل موضوعة بشكل صحيح.
- ما إذا كانت أسطح التثبيت تحمل المادة بشكل آمن.
- ما إذا كان الطرفان يلتقيان دون إزاحة واضحة.
- ما إذا كانت قطعة العمل تظل مستقرة أثناء الحركة الأولية.
لا تحدد المحاذاة جودة اللحام في حد ذاتها، ولكنها تحدد الظروف المادية التي تتم في ظلها بقية العملية.
كيف يؤثر استقرار الوميض على عملية اللحام
يعد الوميض جزءًا أساسيًا من عملية التسخين. عندما تقترب نهايات قطعة العمل من بعضها البعض، يتطور اتصال كهربائي بين الأسطح، مما ينتج عنه حرارة موضعية. تستمر العملية بينما تتحرك الأطراف تجاه بعضها البعض ويتم استهلاك المواد تدريجيًا من الأسطح المترابطة.
يساعد الوميض المستقر على خلق حالة تسخين أكثر اتساقًا. إذا بدأ الوميض بشكل متكرر ثم توقف أو تغير بشكل ملحوظ أثناء الدورة، فقد يصبح توزيع درجة الحرارة بالقرب من المفصل غير متساوٍ أيضًا.
قد تؤثر عدة شروط على سلوك الوميض. وتشمل هذه الفجوة الأولية، وحركة قطع العمل، والظروف الكهربائية، وحالة السطح، وخصائص المواد. النقطة المهمة هي أنه لا ينبغي اعتبار الوميض مجرد مرحلة تحدث بين اللقط والانزعاج. يؤثر سلوكه بشكل مباشر على حالة الأسطح قبل ضغطها معًا.
إذا كان الوميض غير مستقر، فقد يظهر المفصل الناتج علامات مثل:
- إزالة المواد بشكل غير متساو
- تشكيل فلاش غير منتظم
- الاختلافات في التدفئة عبر المفصل
- التغييرات في مظهر منطقة اللحام
لا ينبغي أن يتم تعيين السبب تلقائيًا إلى الإعدادات الكهربائية. يمكن أن تؤثر الحركة الميكانيكية وموضع قطعة العمل أيضًا على ثبات الوميض.
كيف تؤثر القوة المضطربة على المفصل الملحوم
بعد الوصول إلى حالة التسخين المطلوبة، يتم تجميع قطع العمل معًا تحت القوة. تعمل هذه المرحلة المزعجة على تغيير الأطراف الساخنة وتساعد على تشكيل المفصل النهائي.
العلاقة بين التدفئة وإثارة الأمور. إذا لم تكن قطع العمل في حالة مناسبة عند بدء الاضطراب، فقد لا يتطور المفصل الناتج على النحو المنشود. وبالمثل، يمكن لحالة مزعجة غير مناسبة أن تغير كمية المواد النازحة من المنطقة المشتركة.
تعمل القوة المضطربة مع الحركة والتوقيت بدلاً من العمل كقيمة معزولة. يجب أن تتجمع الأطراف الساخنة معًا بطريقة يمكن التحكم فيها حتى تتمكن المادة الموجودة في الواجهة من تكوين اتصال مستمر.
وبالتالي يمكن للمشغل الذي يفحص المرحلة المزعجة أن ينظر إلى العلاقة بين:
| حالة العملية | التأثير المحتمل على المفصل |
|---|---|
| تسخين غير متساوٍ قبل الانزعاج | تشوه المواد غير المتكافئ |
| حركة غير متناسقة | الاختلاف في تكوين المفاصل |
| عدم كفاية الإجراءات المزعجة | تشكيل واجهة سيئة |
| النزوح المادي المفرط | زيادة متطلبات التشطيب |
| لقط غير مستقر أثناء الانزعاج | إزاحة مشتركة أو عدم انتظام |
يمكن أن يوفر المظهر بعد الانزعاج معلومات مفيدة، لكن الفحص البصري وحده لا يحدد دائمًا السبب الأصلي. قد يلزم أيضًا التحقق من ظروف الوميض والمحاذاة السابقة.
كيف يمكن أن تتسبب معلمات اللحام في عدم تناسق جودة اللحام
تحدد معلمات اللحام كيفية تحرك المعدات وكيفية تطبيق الطاقة الكهربائية أثناء تسلسل الانضمام. إن المعلمة التي تعمل في ظل مجموعة واحدة من ظروف المواد وقطعة العمل قد لا تنتج نفس النتيجة عندما تتغير تلك الظروف.
المسألة المهمة ليست ببساطة ما إذا كان الإعداد الفردي مرتفعًا أم منخفضًا. تحتاج الإعدادات إلى العمل معًا طوال العملية. تشكل حركة الوميض وظروف التسخين والحركة المزعجة تسلسلاً متصلاً.
على سبيل المثال، يمكن أن يؤدي التغيير في الحركة إلى تغيير طريقة تطور الوميض. يمكن أن يؤثر التغيير في ظروف التدفئة على متى يجب أن يبدأ الانزعاج. يمكن أن يؤثر التغيير في السلوك المزعج على الشكل النهائي للمفصل.
الطريقة العملية لعرض العلاقة هي:
| منطقة العملية | شرط للمراقبة | نتيجة محتملة لعدم الاستقرار |
|---|---|---|
| الحركة الأولية | النهج السلس لقطع العمل | اتصال غير منتظم |
| وامض | السلوك المستمر والمسيطر عليه | التدفئة غير المتكافئة |
| التدفئة | حالة ثابتة بالقرب من المفصل | واجهة متغيرة |
| مزعج | حركة الانضمام التي تسيطر عليها | تشوه غير منتظم |
| عقد | موقف الشغل مستقرة | اختلال |
ولذلك ينبغي إجراء تعديلات المعلمة مع الأخذ في الاعتبار تسلسل اللحام الكامل. قد يؤدي تغيير إعدادات متعددة في نفس الوقت أيضًا إلى زيادة صعوبة استكشاف الأخطاء وإصلاحها لأنه يصبح من الصعب تحديد التغيير الذي أثر على النتيجة.
يوفر الإعداد المتسق مرجعًا أوضح لتحديد تباين العملية. عندما تتغير المواد أو أبعاد قطعة العمل أو ظروف السطح، قد تحتاج ظروف اللحام إلى المراجعة بدلاً من نسخها دون تعديل.
كيف تؤثر حالة القطب والتثبيت على استقرار اللحام
يعد الاتصال الكهربائي والإمساك الميكانيكي شرطين أساسيين يسمحان لعملية اللحام بالعمل على النحو المنشود. تحتاج الأقطاب الكهربائية إلى الحفاظ على اتصال مناسب مع قطع العمل، في حين يحتاج نظام التثبيت إلى الحفاظ على وضع المادة بشكل آمن أثناء الحركة.
يمكن أن يتداخل الاتصال السيئ مع نقل الطاقة الكهربائية. وفي الوقت نفسه، يمكن لحالة التثبيت غير المستقرة أن تسمح لقطعة العمل بالتحرك. قد تظهر هاتان المشكلتان بشكل منفصل، لكن من الممكن أن تحدثا معًا أيضًا.
يجب أن تظل أسطح القطب الكهربائي في حالة تسمح بالاتصال المستمر. قد تؤدي الأوساخ أو الرواسب السطحية أو التآكل أو الأضرار المادية إلى تغيير منطقة التلامس. عندما تتغير منطقة الاتصال، قد يتغير سلوك التسخين أيضًا.
يستحق التثبيت اهتمامًا مماثلاً. إذا لم يتم الإمساك بقطعة العمل بشكل آمن، فإن الحركة أثناء الوميض أو الاهتزاز يمكن أن تغير موضع المفصل. قد يؤدي ذلك إلى حدوث مشكلة لحام واضحة على الرغم من عدم تغيير الإعدادات الكهربائية.
يمكن أن تشمل الفحوصات الروتينية ما يلي:
- فحص الأسطح الملامسة للأقطاب الكهربائية
- التحقق مما إذا كانت قطعة العمل مثبتة بقوة
- ابحث عن علامات التآكل غير الطبيعي
- التحقق من الحركة غير المرغوب فيها أثناء دورة اللحام
- التأكد من بقاء قطعة العمل محاذية بشكل صحيح
تكون هذه الفحوصات مفيدة بشكل خاص عندما تتغير جودة اللحام دون تغيير واضح في إعدادات اللحام.
ما الذي يسبب العيوب الشائعة في المفاصل الملحومة بعقب فلاش
يمكن أن تتطور عيوب اللحام عندما لا تنتج مرحلة أو أكثر من مراحل العملية الظروف المقصودة. العيب المرئي ليس بالضرورة هو النقطة التي بدأت فيها المشكلة.
على سبيل المثال، قد تكون واجهة اللحام غير المستوية مرتبطة بالمحاذاة أو الوميض أو الانزعاج. قد يرتبط الوميض الزائد بظروف التسخين والحركة. قد يصبح الشق مرئيًا بعد أن يبرد المفصل، في حين أن السبب الكامن وراءه يمكن أن يكون مرتبطًا بالظروف التي تم تحديدها مسبقًا في دورة اللحام.
يمكن النظر إلى المشاكل الشائعة من عدة زوايا:
عدم الانصهار
قد لا تشكل الواجهة المشتركة اتصالاً مستمراً عندما لا تصل الأسطح إلى الظروف المناسبة قبل تجميعها معًا.
الادراج المتعلقة بالأكسيد
يمكن للأكاسيد أو المواد السطحية التي تبقى في الواجهة أن تتداخل مع تكوين المفصل. وبالتالي فإن تحضير السطح والعلاقة بين الوميض والإزعاج يمكن أن يكون مهمًا.
واجهة اللحام غير المستوية
قد تشير الواجهة غير المنتظمة إلى تسخين غير متساوٍ، أو مشاكل في المحاذاة، أو حركة مزعجة غير متناسقة.
فلاش المفرط
يمكن أن تشير كمية كبيرة بشكل غير عادي من المواد النازحة إلى أن ظروف التسخين أو الحركة غير متوافقة بشكل صحيح مع قطعة الشغل.
تكسير
تتطلب الشقوق فحصًا دقيقًا لأنها قد تنطوي على سلوك مادي، أو ظروف تسخين، أو تشوه، أو تبريد، أو جوانب أخرى من العملية.
من المبادئ المفيدة لاستكشاف الأخطاء وإصلاحها تجنب التعامل مع الخلل المرئي كحدث معزول. يمكن أن توفر الظروف التي سبقت ظهور العيب معلومات أكثر من مجرد ظهور المفصل النهائي وحده.
ما الذي يجب التحقق منه عند تغير جودة اللحام بعقب الفلاش
عندما تتغير جودة اللحام، فإن النهج الأكثر كفاءة هو عادةً العمل خلال العملية بالتسلسل بدلاً من تغيير إعدادات اللحام على الفور.
ابدأ بالحالة المادية لقطع العمل. تحقق من محاذاتها وأسطح التلامس وحالة التثبيت. إذا كان الإعداد مستقرًا، يمكن أن ينتقل الاهتمام بعد ذلك إلى مرحلة الوميض وحركة قطع العمل.
بعد ذلك، افحص المرحلة المزعجة. ابحث عن التغيرات في إزاحة المادة أو حركتها أو مظهر المفصل. إذا بدت هذه الظروف مختلفة عن التشغيل العادي، فقد يكون السبب مرتبطًا بالانتقال بين التسخين والانزعاج.
وينبغي بعد ذلك مراجعة الظروف الكهربائية والميكانيكية معًا. يمكن أن يؤثر التغيير في ملامسة القطب الكهربائي على التسخين، بينما يمكن أن يؤثر التغيير في الحركة الميكانيكية على الوميض. إن التعامل معها كأنظمة منفصلة يمكن أن يؤدي في بعض الأحيان إلى إخفاء العلاقة بين الأعراض المرصودة.
تسلسل التحقق العملي هو:
حالة الشغل
↓
محاذاة
↓
لقط
↓
الاتصال الكهربائي
↓
سلوك وامض
↓
سلوك مزعج
↓
معلمات اللحام
↓
حالة مشتركة الانتهاء
إن الحفاظ على تسلسل فحص ثابت يجعل من السهل مقارنة دورات اللحام المختلفة وتحديد أين تبدأ العملية في الانحراف. بدلاً من تغيير شروط متعددة على الفور، يمكن أن يوفر التحقق من مرحلة واحدة في كل مرة إشارة أوضح للمشكلة الأساسية.
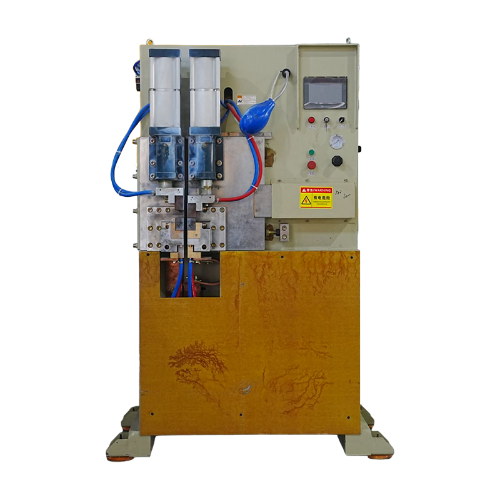
بالنسبة لعملية الإنتاج الصناعي، يأتي استقرار اللحام من التفاعل بين الوضع الميكانيكي والتسخين الكهربائي وحركة المواد والتقلب المتحكم فيه. أ فلاش بعقب لحام وبالتالي فإن هذا ليس سوى جزء واحد من العملية الشاملة. إن حالة قطعة الشغل، وطريقة الإمساك بها، وسلوك الوميض، والانتقال إلى التقلب، كلها عوامل تساهم في تماسك المفصل النهائي.
المنتجات ذات الصلة
-
-
تم تحسين آلة اللحام الخاصة بأسفل حامل القلم المربع للحام الجزء السفلي من حاملات القلم المربعة. يتميز بتحديد المواقع بدقة ووحدات لحام فعالة، مما يضمن نقاط لحام قوية وهيكل مستقر. يدعم نظام التحكم الذكي ...
انظر التفاصيل -
تم تصميم آلة اللحام الدوارة الأوتوماتيكية ذات الرأس 3‑ لمسدس الغراء الساخن للحام عالي‑ الحجم للمكونات البلاستيكية أو المعدنية على مجموعات مسدس الغراء. بفضل ثلاثة رؤوس لحام يتم التحكم فيها بدقة‑ وطاولة...
انظر التفاصيل -
تُعد آلة لحام سلة الشبكة الدوارة الأوتوماتيكية ذات 4‑ محطات حلاً جاهزًا للإنتاج الضخم للسلال والأقفاص من نوع الشبكة السلكية‑. تعمل أربع محطات لحام متزامنة حول طاولة فهرسة دوارة أوتوماتيكية لتمكين المع...
انظر التفاصيل -
آلة اللحام النقطي بمقاومة الإطار الجسري 160KVAx2x16 عبارة عن نظام لحام أوتوماتيكي عالي الأداء مصمم للإنتاج الصناعي المتطلب. تم بناؤه على هيكل جسري قوي، ويتميز برؤوس لحام متعددة ومصدر طاقة مزدوج بقدرة ...
انظر التفاصيل -
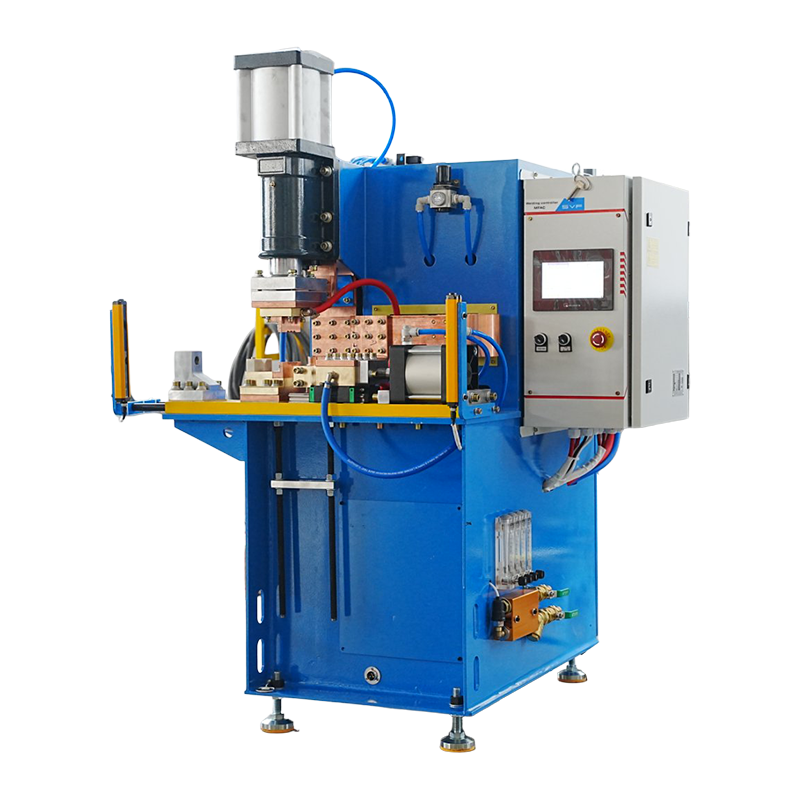
آلة اللحام الطرفي بالتيار المتردد لعروة ممتص الصدمات هي نظام لحام مقاومة متخصص مصمم لربط مكونات فتحة ممتص الصدمات الأسطوانية أو الأنبوبية بدقة وقوة. باستخدام مبادئ اللحام الطرفي بالتيار المتردد، تطبق ...
انظر التفاصيل -
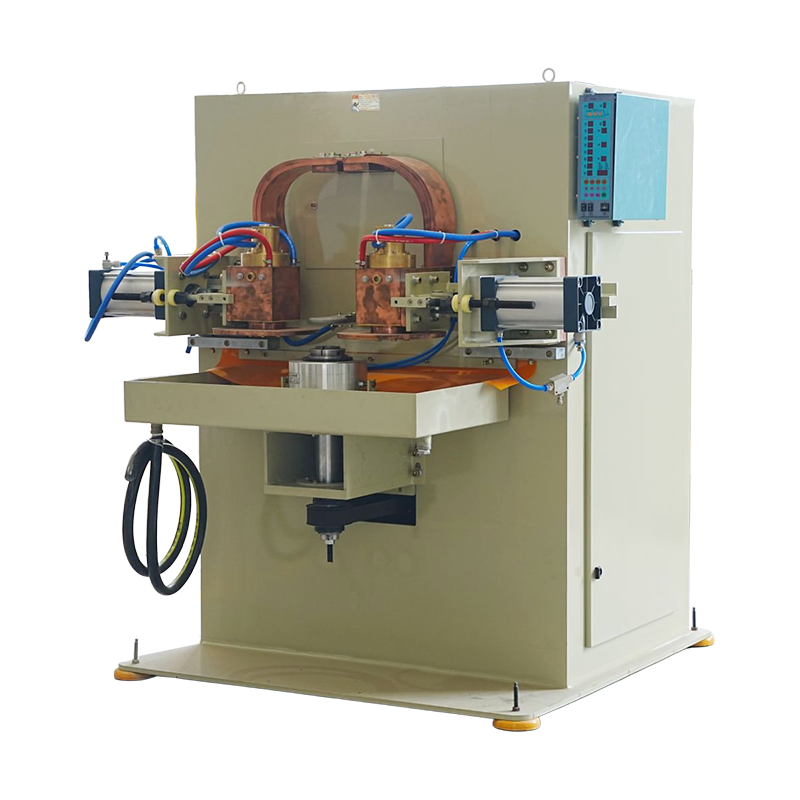
تم تصميم آلة لحام اللحامات الممتصة للصدمات للحام اللحامات المستمر لأجسام ممتص الصدمات والمكونات الأسطوانية المغلقة. مزود بعجلات التماس الدوارة أو الأقطاب الكهربائية المستمرة، يوفر النظام سلسلة من اللح...
انظر التفاصيل -
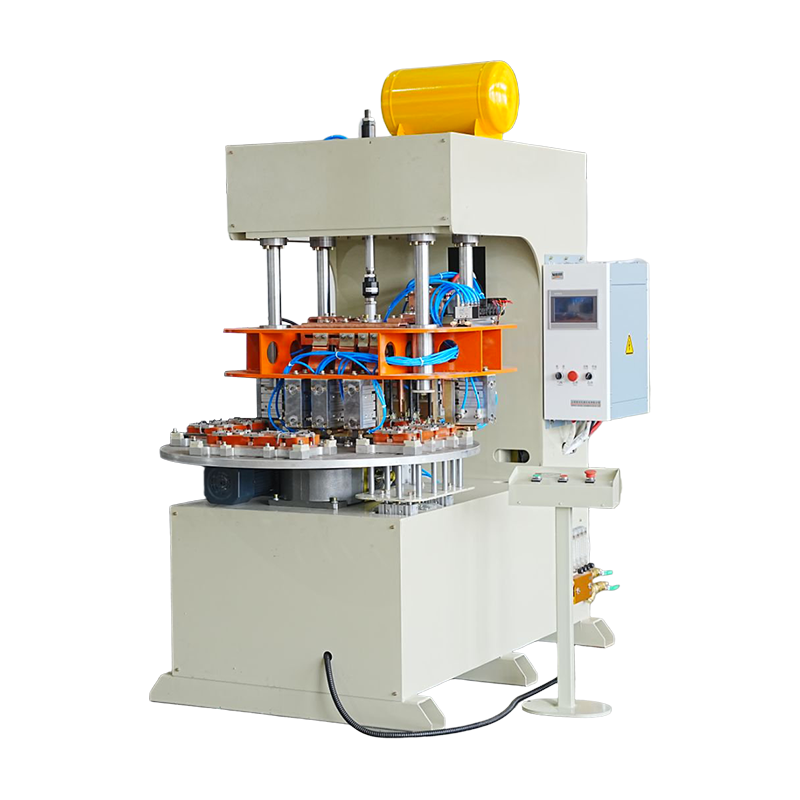
تدمج آلة اللحام متعددة الرؤوس‑ لإطارات الأفران العديد من رؤوس اللحام التي تعمل بطريقة متزامنة لإنجاز لحامات مشتركة متعددة في دورة آلة واحدة. تم تصميم هذه المعدات للتجميعات الهيكلية الثقيلة مثل إطارات ...
انظر التفاصيل


 +86-15268688035
 jx12@4006796688.com
 رقم 99، طريق هواشي،منطقة تشنغشي الجديدة،مدينة يونغكانغ،تشجيانغ، الصين.
أرسل لنا رسالة الآن!
حقوق الطبع والنشر © Yongkang Jiaxiao Welding Automation Equipment Co., Ltd. جميع الحقوق
محجوز