 sa

 English
 русский
 Français
 Español
 عربى

 احصل على حصة
كيف يمكن لآلة لحام البقعة المقاومة تحسين اتساق اللحام
التاريخ:Sep 25, 2026
غالبًا ما يتم استخدام اللحام النقطي بالمقاومة عندما يلزم ربط صفحتين أو أكثر من الصفائح المعدنية في نقاط محددة. قد تبدو العملية واضحة، ولكن إنتاج اللحامات المماثلة عبر التجميع يعتمد على عدة شروط تعمل معًا. يمكن أن يؤدي التغيير في المدخلات الكهربائية أو ضغط القطب الكهربائي أو سمك الورقة أو ملامسة السطح إلى تغيير طريقة تطور الحرارة عند المفصل.
بالنسبة لفرق الإنتاج، لا يتم التحكم في تناسق اللحام من خلال إعداد واحد فقط. حالة الأقطاب الكهربائية، والملاءمة بين الصفائح، والمسافة بين اللحامات القريبة، وطريقة فحص العملية يمكن أن تؤثر جميعها على المفصل النهائي. تحتاج آلة لحام البقعة المقاومة إلى العمل ضمن ظروف تظل مستقرة بشكل معقول من نقطة لحام إلى أخرى.
إن النظر إلى هذه العوامل بشكل منفصل يجعل من السهل تحديد سبب تغير اللحامات أثناء الإنتاج وأجزاء العملية التي تستحق اهتمامًا أكبر.
كيف يؤثر تيار اللحام على تشكيل اللحام الموضعي
يوفر التيار الكهربائي الحرارة اللازمة لتشكيل اللحام بين الصفائح المعدنية الملامسة. عندما يمر التيار عبر المفصل، تؤدي المقاومة في منطقة التلامس إلى ظهور الحرارة. تؤثر كمية الحرارة على كيفية تطور المنطقة المرتبطة أثناء دورة اللحام.
قد لا يؤدي الإعداد الحالي المنخفض جدًا بالنسبة للمادة وترتيب المفاصل إلى توليد حرارة كافية لتوصيل الصوت. إذا زاد التيار دون النظر إلى الظروف الأخرى، يمكن أن يحدث تسخين مفرط حول منطقة الاتصال. قد يؤدي ذلك إلى ظهور علامات غير مرغوب فيها أو طرد المواد أو تغييرات في شكل المنطقة الملحومة.
ولذلك ينبغي النظر في التيار جنبا إلى جنب مع:
- سمك الورقة ومزيج المواد
- حالة القطب
- قوة القطب
- وقت اللحام
- الاتصال السطحي بين الأوراق
العلاقة بين هذه العوامل مهمة لأن تغيير حالة واحدة يمكن أن يغير تأثير حالة أخرى. على سبيل المثال، يمكن أن يؤثر التغيير في اتصال القطب الكهربائي على المسار الذي يسلكه التيار. قد ينتج عن إعداد الجهاز نفسه نتيجة مختلفة عندما يتغير شكل طرف القطب أو عندما لا تكون الصفائح قريبة من بعضها البعض.
للحصول على إنتاج ثابت، يتم التعامل مع التيار بشكل أفضل كجزء من مجموعة من ظروف اللحام المتصلة بدلاً من التعامل معه كعنصر تحكم معزول.
لماذا يعتبر وقت اللحام مهمًا لتطوير الكتلة؟
يؤثر طول الوقت الذي يمر فيه التيار عبر المفصل على كيفية تراكم الحرارة داخل الصفائح. قد تؤدي فترة اللحام القصيرة إلى الحد من تطور الحرارة، بينما تسمح الفترة الأطول بتراكم المزيد من الحرارة حول منطقة الوصل.
العلاقة ليست مجرد مسألة جعل فترة اللحام أطول. يمكن أن تنتشر الحرارة إلى ما هو أبعد من منطقة الانضمام المقصودة عندما تستمر العملية لفترة طويلة جدًا. قد يؤدي ذلك إلى زيادة علامات السطح وقد يغير شكل المنطقة الملحومة.
يتفاعل وقت اللحام أيضًا مع التيار. والتغيير في أحدهما يمكن أن يغير تأثير الآخر. ولهذا السبب فإن تغيير فترة اللحام دون مراعاة الوضع الحالي قد يؤدي إلى نتيجة غير متوقعة.
عند التحقق من وقت اللحام، يمكن لموظفي الإنتاج الانتباه إلى ما يلي:
- ما إذا كانت المنطقة المرتبطة تتطور باستمرار من نقطة إلى أخرى
- ما إذا كانت العلامات المرئية تتغير أثناء اللحام المتكرر
- ما إذا كانت المادة تظهر عليها علامات التسخين الزائد
- ما إذا كانت التغييرات تحدث بعد تشغيل الجهاز لفترة من الوقت
تعتمد العملية المستقرة على الحفاظ على العلاقة بين التيار ووقت اللحام المناسب لترتيب الألواح المعينة. لا يمكن نقل نفس النهج تلقائيًا إلى كل مجموعة من المواد والسمك.
كيف تغير قوة القطب نتيجة اللحام؟
تحدد قوة القطب مدى قوة تماسك الصفائح معًا أثناء اللحام. كما أنه يؤثر على حالة الاتصال بين القطب وقطعة الشغل.
إذا تغيرت القوة، يمكن أن تتغير منطقة الاتصال أيضًا. يؤثر هذا على كيفية مرور التيار عبر المفصل وكيفية تطور الحرارة. قد يؤدي الضغط الزائد عن الحد إلى تقليل المقاومة الكهربائية في منطقة التلامس، في حين أن الضغط غير الكافي قد يسمح بالحركة أو ضعف الاتصال بين الصفائح.
يحتاج القطب إلى تثبيت الصفائح بقوة كافية حتى يظل المفصل ثابتًا أثناء دورة اللحام. وفي الوقت نفسه، يجب أن يعمل الضغط مع الظروف الكهربائية المختارة بدلاً من النظر إليه بشكل منفصل.
| عامل العملية | التأثير المحتمل على المفصل | ما يجب مراعاته |
|---|---|---|
| تيار اللحام | يغير توليد الحرارة في منطقة الاتصال | تشكيل اللحام وحالة السطح |
| وقت اللحام | يغير تراكم الحرارة | شكل واتساق المنطقة المرتبطة |
| قوة القطب | يغير الاتصال بين القطب والورقة | الاستقرار والمسافة البادئة مرئية |
| حالة القطب | يغير سطح الاتصال | الاختلاف بين اللحامات المتكررة |
يعد الاتصال الميكانيكي مهمًا بشكل خاص عند ضم عدة أوراق بالتسلسل. إذا كانت القوة تختلف بين نقاط اللحام، فقد تختلف أيضًا ظروف التلامس الناتجة. هذا يمكن أن يجعل اللحامات المماثلة تبدو أو تتصرف بشكل مختلف.
ولذلك ينبغي النظر في آلة لحام البقعة المقاومة مع الحالة الميكانيكية لأقطابها الكهربائية والطريقة التي تلتقي بها تلك الأقطاب الكهربائية بقطعة العمل.
ماذا يحدث عندما تتآكل أطراف الأقطاب الكهربائية؟
يتم ضغط أطراف الأقطاب الكهربائية بشكل متكرر على الصفائح المعدنية وتعريضها للحرارة. مع مرور الوقت، يمكن أن تتغير أسطح الاتصال الخاصة بهم. قد يصبح الطرف أوسع أو أقل تجانسًا أو مختلفًا عن حالته الأصلية.
هذا التغيير مهم لأن منطقة الاتصال تؤثر على توزيع التيار والضغط. يمكن للطرف البالي أن ينشر جهة الاتصال على مساحة أكبر، مما يغير كيفية تطور الحرارة في المفصل. إذا لم يظل طرفي القطب الكهربائي في حالة مماثلة، فقد تصبح نتيجة اللحام أيضًا أقل اتساقًا.
يمكن أن تشمل العلامات التي تشير إلى أن حالة القطب الكهربائي تستحق الاهتمام ما يلي:
- تغيرات في مظهر علامات اللحام
- زيادة التباين بين نقاط اللحام القريبة
- تغيير في شكل الاتصال
- صعوبة أكبر في الحفاظ على ظروف اللحام المماثلة
- تآكل واضح على سطح القطب
وبالتالي فإن صيانة القطب الكهربائي ترتبط بتناسق اللحام بدلاً من أن تكون مهمة منفصلة للمعدات. يمكن أن يساعد الفحص المنتظم في تحديد التغييرات قبل أن تصبح ملحوظة من خلال تباين أوسع في الوصلات النهائية.
حالة كلا القطبين مهم أيضا. ينبغي النظر في المحاذاة وسطح التلامس والتآكل معًا لأن الزوج غير المستوي يمكن أن يخلق ظروف ضغط وتلامس مختلفة على الجانبين المتقابلين من الورقة.
كيف يؤثر سمك الورقة على ظروف اللحام البقعي
يغير سمك الصفيحة كمية المادة التي يجب أن تمر الحرارة من خلالها قبل أن يتطور المفصل. يمكن أن يؤثر أيضًا على مدى سرعة انتقال الحرارة بعيدًا عن منطقة اللحام.
عند ربط صفائح ذات سماكات مختلفة، قد لا تكون الظروف الكهربائية والميكانيكية في منطقة التلامس متطابقة على كلا الجانبين. لذلك قد يتطلب الإعداد الذي يعمل مع ترتيب ورقة واحدة إجراء تعديل عندما تتغير تركيبة السُمك.
وينبغي النظر في سمك جنبا إلى جنب مع المادة نفسها. قد تستجيب الصفحتان ذات الأبعاد المتشابهة بشكل مختلف إذا كان سلوكهما الكهربائي والحراري مختلفًا.
ترتيب الورقة مهم أيضًا. على سبيل المثال، فإن ضم ورقتين لهما سمك مماثل يمثل حالة مختلفة عن ضم ورقة رفيعة إلى ورقة أكثر سمكًا إلى حد كبير. يمكن أن يؤثر موضع نقطة اللحام وطريقة تثبيت الصفائح على النتيجة بشكل أكبر.
لهذا السبب، يجب أن يحدد إعداد الإنتاج مجموعة الصفائح الفعلية قبل تهيئة ظروف اللحام. إن الاحتفاظ بتجميعات مماثلة ضمن مجموعات مواد محددة بوضوح يمكن أن يؤدي أيضًا إلى تسهيل تتبع تغييرات العملية.
لماذا يمكن أن تسبب الفجوات في الألواح لحامات نقطية ضعيفة؟
يجب أن تظل الصفائح على اتصال وثيق حول نقطة اللحام المقصودة. تؤدي الفجوة بينهما إلى تغيير طريقة نقل الضغط ويمكن أن تجعل عملية الربط أقل استقرارًا.
قد تنتج الفجوات الصغيرة عن شكل المادة أو التعامل معها أو تشكيلها أو تجميعها. حتى عندما تظهر الصفائح في موضعها الصحيح، يمكن أن يظل الفصل المحلي حول نقطة اللحام.
عند وجود فجوة، قد تحتاج الأقطاب الكهربائية إلى إغلاق الصفائح قبل إنشاء حالة الاتصال المقصودة. يؤدي هذا إلى تغيير السلوك الميكانيكي للعملية ويمكن أن يؤثر على كيفية تطور الحرارة.
قبل اللحام يمكن الانتباه إلى:
- ما إذا كانت الأوراق تجلس بشكل وثيق معًا
- ما إذا كانت الحواف أو الأقسام المشكلة قد تحولت
- ما إذا كان التثبيت يبقي المفصل في موضعه
- ما إذا كانت نقطة اللحام تقع على منطقة مسطحة ومستقرة
- ما إذا كانت التجميعات المتكررة تظهر ملاءمة مماثلة
يمكن الخلط بين الملاءة الضعيفة وبين مشكلة في إعداد الماكينة. ضبط الوقت الحالي أو وقت اللحام قد لا يعالج المشكلة الأساسية عندما لا يتم وضع الأوراق نفسها بشكل ثابت.
ولهذا السبب فإن تحضير المفاصل له علاقة مباشرة بأداء آلة لحام البقعة المقاومة. يمنح الاتصال المستقر عملية اللحام حالة بدء أكثر اتساقًا.
كيف يؤثر تباعد اللحام على اللحامات الموضعية القريبة
قد يتطلب التجميع الواحد العديد من نقاط اللحام بدلاً من وصلة واحدة معزولة. يمكن أن يؤثر موضع كل نقطة على الظروف المحيطة بالنقاط القريبة، خاصة عندما يتم اللحام بشكل متكرر على طول نفس المنطقة.
عندما يتم وضع اللحامات بالقرب من بعضها البعض، يمكن أن تؤثر الحرارة من نقطة ربط واحدة على المواد المحيطة. وبالتالي قد تبدأ عملية اللحام التالية في ظل ظروف حرارية مختلفة عن الحالة السابقة.
ويتعلق تباعد اللحام أيضًا بالتخطيط المادي للتجميع. قد يكون للنقاط الموضوعة بالقرب من الحافة أو القسم المشكل أو منطقة ربط أخرى ظروف اتصال مختلفة عن النقاط الموضوعة في قسم أكثر انفتاحًا.
الطريقة العملية للنظر في موضع اللحام هي فحص العلاقة بين كل نقطة والمناطق المحيطة بها:
| عامل موقع اللحام | شرط للنظر | قلق محتمل |
|---|---|---|
| المسافة من لحام آخر | الحرارة القريبة والحالة المادية | التباين بين النقاط المتجاورة |
| المسافة من حافة الورقة | المواد المحيطة المتاحة | التغيرات في السلوك المشترك |
| الموقف على الورقة المشكلة | الشكل والوصول | الاتصال الكهربائي غير المتكافئ |
| ترتيب اللحام | الحرارة السابقة في المنطقة | تغيير الظروف بين النقاط |
يمكن أن يكون تسلسل اللحام مهمًا أيضًا. قد يساعد الانتقال من نقطة إلى أخرى بنمط ثابت في تسهيل مراقبة العملية. إذا تغير التسلسل بشكل متكرر، فقد يصبح من الصعب تحديد الاختلافات بين النقاط.
كيف يمكن لعملية الشيكات أن تحافظ على ثبات اللحامات الموضعية
يعتمد الاتساق على الحفاظ على عدة شروط ضمن عملية خاضعة للرقابة. بدلاً من التركيز فقط على اللحام النهائي، يمكن أن تتبع فحوصات الإنتاج الظروف التي تؤدي إلى ذلك.
يمكن أن يتضمن روتين الفحص المفيد إعدادات الماكينة، وحالة القطب الكهربائي، وملاءمة الصفائح، وموضع اللحام، وخصائص اللحام المرئية. هذه الشيكات لا تحتاج إلى أن تكون معقدة. والغرض منها هو تحديد التغييرات مبكرًا وربط هذه التغييرات بالسبب المحتمل.
يمكن مراجعة العملية من خلال عدة مجالات:
- حالة المعدات: تحقق مما إذا كانت الأقطاب الكهربائية تظل محاذاة وما إذا كانت أسطح التلامس الخاصة بها قد تغيرت.
- الحالة المادية: تأكد من أن تركيبة الورقة المقصودة وحالة السطح تظل ثابتة.
- تناسب مشترك: تحقق مما إذا كانت الأوراق تظل في وضعها الصحيح قبل اللحام.
- تسلسل اللحام: حافظ على ثبات الحركة بين نقاط اللحام حيث يتطلب التجميع وصلات متكررة.
- مظهر اللحام: راقب التغييرات في المسافة البادئة أو العلامات أو الشكل أو غيرها من الخصائص المرئية.
عندما يبدأ اللحام بالاختلاف عن المفاصل القريبة، فإن تغيير إعدادات متعددة في وقت واحد قد يجعل من الصعب تحديد السبب. تعمل عملية الضبط التي يتم التحكم فيها على تسهيل ربط التغيير في اللحام مع التغيير في حالة اللحام.
وينطبق نفس المبدأ عندما أ ماكينة لحام البقعة بالمقاومة يتم استخدامه عبر جمعيات مختلفة. يمكن أن تختلف سماكة المادة، وترتيب الصفائح، وحالة القطب الكهربائي، ومتطلبات اللحام، لذلك يجب النظر في العملية وفقًا للمفصل الفعلي بدلاً من معاملتها كإجراء روتيني ثابت.
يرتبط اللحام النقطي المتسق في النهاية بالتفاعل بين الظروف الكهربائية، والاتصال الميكانيكي، وحالة القطب الكهربائي، وسمك المادة، وملاءمة الصفائح، ووضع اللحام. إن إبقاء هذه العوامل مرئية أثناء الإنتاج يجعل من السهل التعرف على سبب اختلاف اللحام عن الآخر وأين قد تحتاج ظروف العملية إلى الاهتمام.
المنتجات ذات الصلة
-
-
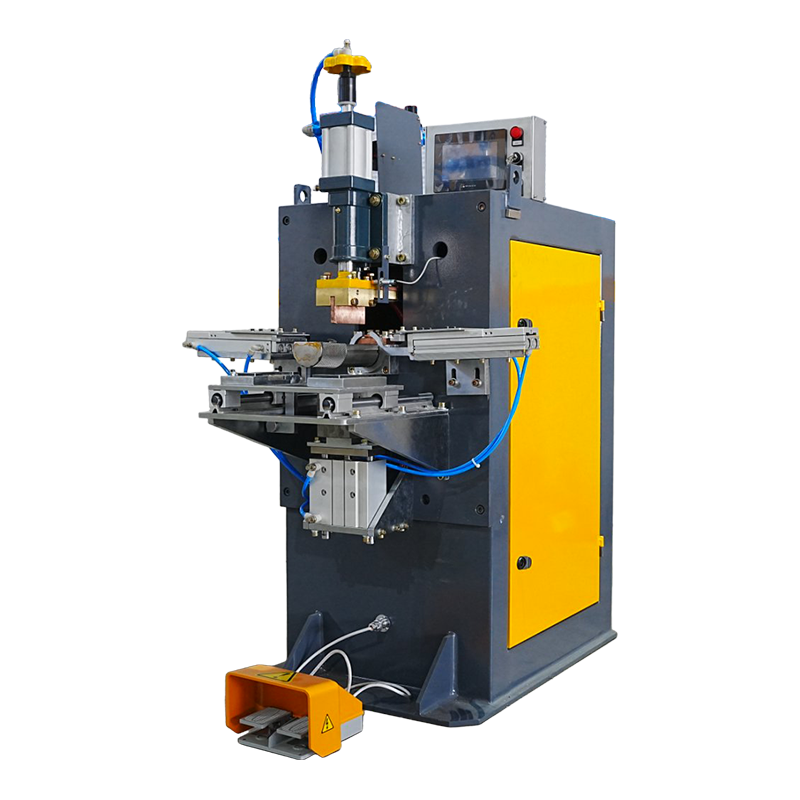
تم تصميم آلة اللحام لحامل القلم نصف الدائري من أجل اللحام الدقيق لحاملات القلم نصف الدائرية، ودمج أنظمة تحديد المواقع الآلية عالية ‑الدقة وأنظمة التحكم المؤازرة لتقديم لحامات متسقة وعالية الجودة‑. تم ...
انظر التفاصيل -
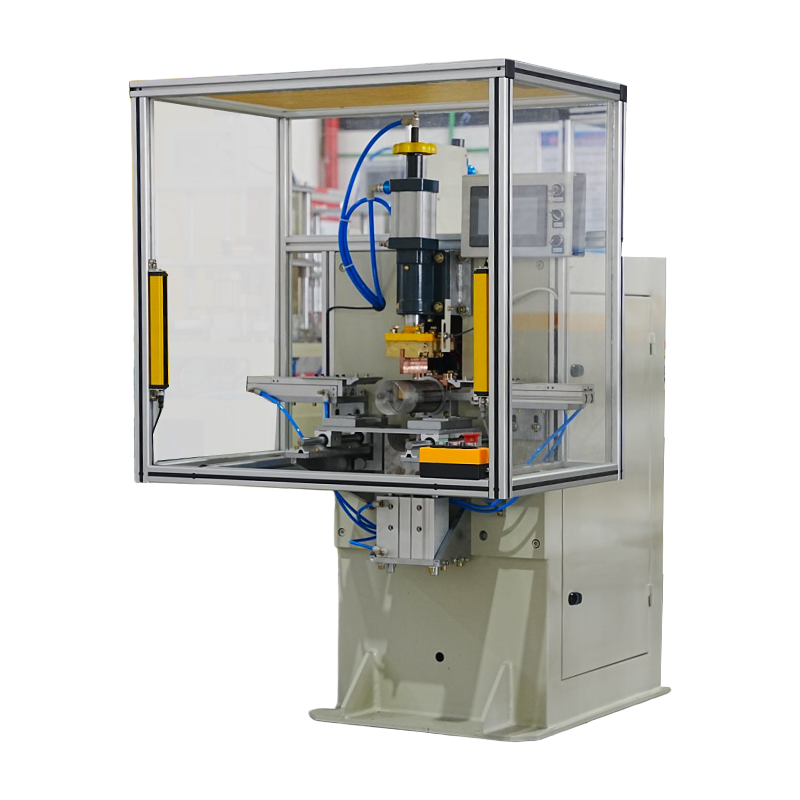
ماكينة الدرفلة واللحام المتكاملة لحامل القلم تدمج عمليتي الدرفلة واللحام بسلاسة في عملية آلية واحدة. بفضل الدقة بقيادة محرك سيرفو (servo) والأدوات المخصصة، تحول هذه الماكينة الصفائح المعدنية المسطحة إ...
انظر التفاصيل -
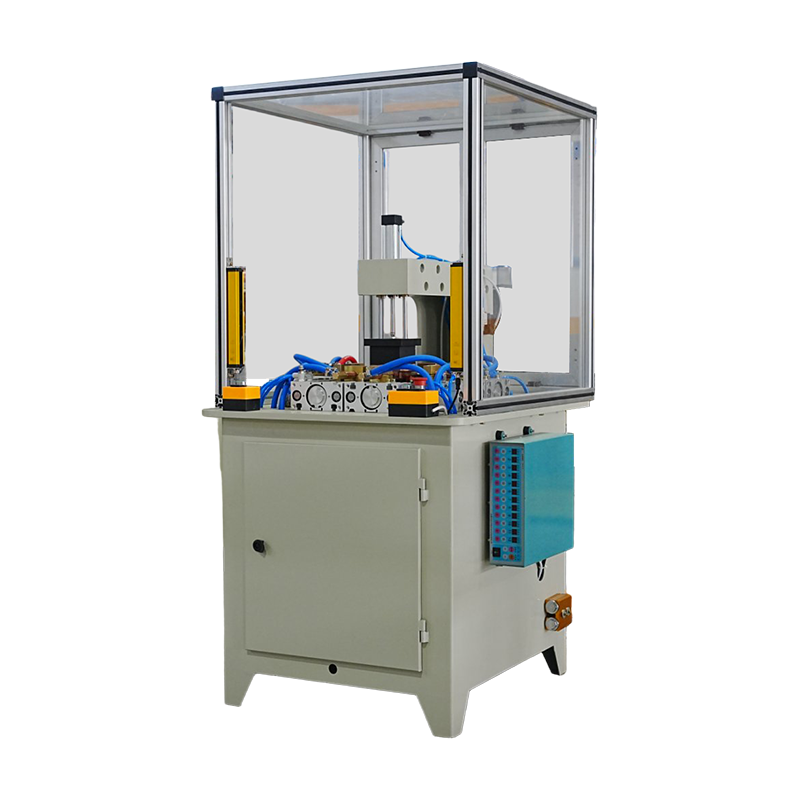
ماكينة لحام قاع الصندوق مصممة للحام الدقيق للوحة القاع لصناديق المذكرات. تتميز بوحدة لحام مستقرة وتركيبات تموضع دقيقة، مما يضمن محاذاة دقيقة وجودة لحام متسقة. يسمح نظام التحكم الذكي PLC بالعديد من أوض...
انظر التفاصيل -
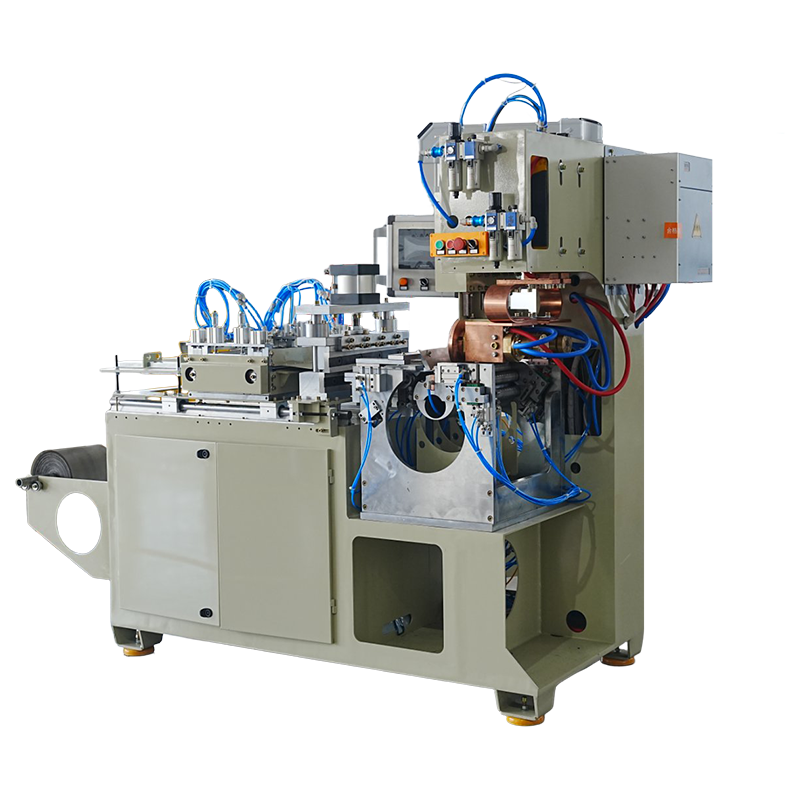
تجمع آلة لحام شبكة الأسطوانة المتكاملة بين لحامات جسم الأسطوانة وملحقات الشبكة السلكية في سير عمل آلي واحد، مما يبسط عمليات التجميع للبراميل الشبكية ‑ المقواة أو براميل الترشيح. يوحد هذا النظام المتكا...
انظر التفاصيل -
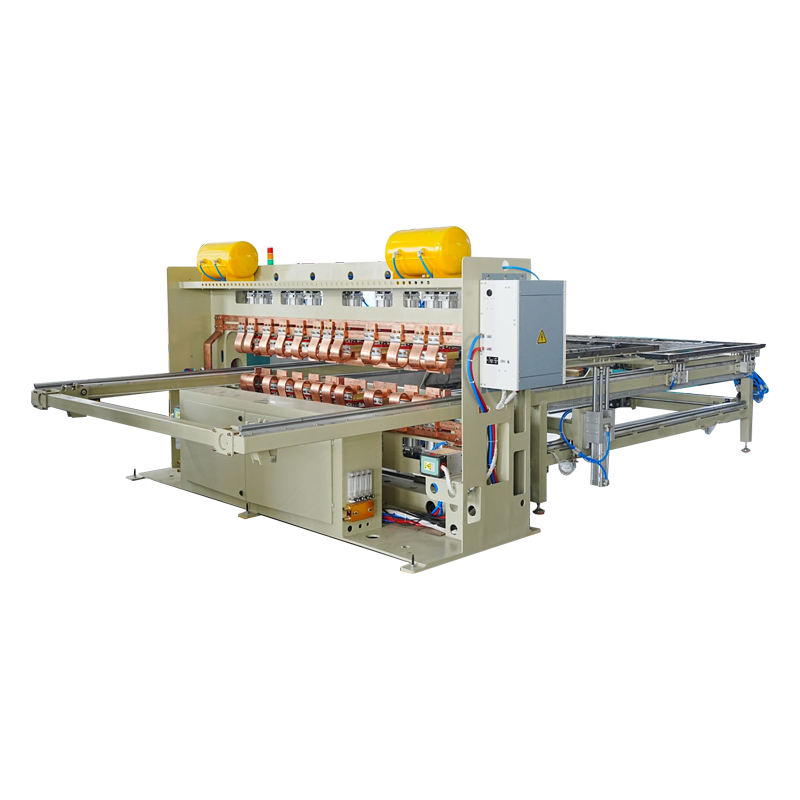
آلة اللحام النقطي بمقاومة الإطار الجسري 160KVAx2x16 عبارة عن نظام لحام أوتوماتيكي عالي الأداء مصمم للإنتاج الصناعي المتطلب. تم بناؤه على هيكل جسري قوي، ويتميز برؤوس لحام متعددة ومصدر طاقة مزدوج بقدرة ...
انظر التفاصيل


 +86-15268688035
 jx12@4006796688.com
 رقم 99، طريق هواشي،منطقة تشنغشي الجديدة،مدينة يونغكانغ،تشجيانغ، الصين.
أرسل لنا رسالة الآن!
حقوق الطبع والنشر © Yongkang Jiaxiao Welding Automation Equipment Co., Ltd. جميع الحقوق
محجوز