 sa

 English
 русский
 Français
 Español
 عربى

 احصل على حصة
كيف يتم استخدام الأسطوانات الهوائية الصناعية في محطات عمل اللحام
التاريخ:Oct 02, 2026
تتضمن محطات عمل اللحام أكثر من مجرد عملية اللحام نفسها. قبل أن يتم العمل على جزء ما، قد يلزم نقله إلى موضعه، وتثبيته مقابل أداة التثبيت، وتحريره، وإعداده للعملية التالية. غالبًا ما يتم التعامل مع هذه الحركات المتكررة بواسطة معدات تعمل بالهواء المضغوط لأن الهواء المضغوط يمكن أن يوفر حركة خطية مباشرة دون إضافة ترتيب محرك معقد إلى كل تركيبات.
يمكن توصيل أسطوانة هوائية صناعية بمشبك أو أداة تثبيت أو آلية ضغط أو جهاز تحديد موضع لتنفيذ هذه الحركات. يمتد القضيب، ويتصل بالمكون المتصل، ويتراجع عند انتهاء مهمة الإمساك أو تحديد الموقع. في بيئة الإنتاج، قد تحدث نفس الحركة مرارًا وتكرارًا، وبالتالي فإن طريقة تركيب الأسطوانة والتحكم فيها مهمة بقدر قدرتها الأساسية على الحركة.
تضع محطة عمل اللحام أيضًا متطلبات عملية على المعدات المحيطة. يجب أن تبقى الوحدة في الموضع المقصود، ويجب ألا تزعج حركة التثبيت قطعة العمل، ويجب أن تعود الأسطوانة دون أي تأثير غير ضروري. يصبح إمداد الهواء واتجاه التحميل والمحاذاة والصيانة جزءًا من صورة التشغيل.
ما هي الأدوار التي تلعبها الأسطوانات الهوائية في محطات عمل اللحام؟
عادةً ما يكون من الأسهل رؤية دور الأسطوانة الهوائية عند النظر إلى التركيب بدلاً من الأسطوانة نفسها. يمكن أن توضع الأسطوانة خلف مشبك، أو أسفل آلية تحديد المواقع، أو بجانب أداة التثبيت وتوفر الحركة اللازمة لجلب مكون نحو الآخر.
على سبيل المثال، يمكن أن يظل المشبك مفتوحًا أثناء وضع قطعة العمل في الجهاز. بمجرد أن تصبح قطعة العمل جاهزة، تمتد الأسطوانة وتحرك المشبك إلى موضعه. بعد عملية اللحام، تتراجع الأسطوانة وتخلق مساحة للإزالة أو إعادة التموضع.
يمكن استخدام حركات مماثلة من أجل:
- عقد الشغل ضد لاعبا اساسيا
- نقل المشبك إلى منطقة العمل أو بعيدًا عنها
- الضغط على أحد المكونات في موضع ثابت
- نقل لاعبا اساسيا بين موقعين
- الافراج عن الشغل بعد العملية
الاسطوانة ليست سوى جزء واحد من هذا الترتيب. تحدد الوحدة كيفية وصول الحركة إلى قطعة العمل، بينما تحافظ الأدلة والأقواس ومكونات التوصيل على الحركة في المسار المقصود.
| مهمة محطة عمل اللحام | عمل اسطوانة نموذجية | الاعتبار الرئيسي |
|---|---|---|
| لقط الشغل | يمتد القضيب | الاتصال والقوة القابضة |
| الافراج عن المشبك | يتراجع القضيب | حركة عودة واضحة |
| تحديد المواقع لاعبا اساسيا | التمديد أو التراجع | السفر المتكرر |
| الضغط | تمديد تسيطر عليها | مقاومة الحمل والحركة |
| حركة لاعبا أساسيا | السفر الخطي المتكرر | المحاذاة والتشغيل السلس |
يعتبر تقسيم المسؤوليات هذا مفيدًا عند النظر إلى أداء الأسطوانة. المشكلة التي يبدو أن سببها أسطوانة الهواء قد تأتي في الواقع من التركيب أو طريقة توصيل الأجزاء المتحركة.
كيف تدعم الأسطوانات الهوائية تثبيت قطعة العمل وتحديد موضعها
يعد التثبيت أحد الاستخدامات المباشرة للحركة الهوائية في محطة عمل اللحام. لا تلمس الأسطوانة عادة قطعة العمل نفسها. وبدلاً من ذلك، يقوم قضيبه بتحريك مشبك أو مكون ميكانيكي آخر يتصل بالجزء.
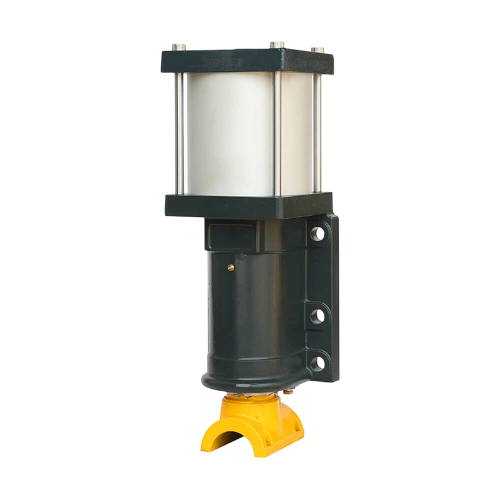
يجب أن يسمح الترتيب للمشبك بالاقتراب من قطعة العمل دون دفعها خارج موضعها. إذا كانت نقطة الاتصال في مكان سيء، يمكن أن تتحرك قطعة العمل مع إغلاق المشبك. يمكن أن يخلق ذلك مشاكل حتى عندما تتحرك الأسطوانة نفسها بشكل طبيعي.
يجب أيضًا التعامل مع تحديد المواقع والتثبيت كوظائف ميكانيكية منفصلة. يمكن للمشبك أن يحمل جزءًا، لكن لا ينبغي أن يكون بالضرورة مسؤولاً عن توجيه التركيب بأكمله. عندما تحتاج المجموعة المتحركة إلى دعم إضافي، يمكن لدليل منفصل التعامل مع هذه المهمة بينما توفر الأسطوانة الهوائية الصناعية القوة الخطية.
قد تبدو الحركة النموذجية بسيطة:
- يتم وضع قطعة العمل في الجهاز.
- تقوم الاسطوانة بتحريك المشبك نحو الجزء.
- يصل المشبك إلى موضع الإمساك به.
- تظل قطعة العمل مدعومة أثناء العملية.
- تتراجع الاسطوانة وتحرر المشبك.
يصبح الترتيب أقل وضوحًا عندما يكون لقطعة العمل سطح غير مستوٍ أو عندما يقترب المشبك من زاوية. في تلك الحالات، يكون لتصميم التركيبات وهندسة الاتصال تأثير مباشر على مدى جودة عمل الحركة الهوائية.
كيف تؤثر قوة الاسطوانة على عمليات محطة عمل اللحام
تحتاج الأسطوانة إلى قوة كافية لتحريك الآلية المتصلة وتحمل الحمل المقصود. هذا لا يعني أنه يجب ببساطة اختيار أسطوانة أكبر كلما توفرت قوة أكبر.
يمكن أن تتغير القوة المفيدة في الوحدة مع طريقة تركيب الأسطوانة. ينتج عن الاتصال المباشر نتيجة ميكانيكية مختلفة عن الوصلة أو ترتيب الرافعة. اتجاه الحمل مهم أيضًا. إن الأسطوانة التي تتحرك أفقيًا لا تواجه نفس الظروف التي تواجهها الأسطوانة التي تدعم التثبيت الرأسي.
بالنسبة لأعمال التثبيت، ترتبط القوة المطلوبة بالمقاومة الناتجة عن التركيب وقطعة العمل. ترتيب الاتصال مهم أيضا. إذا تم وضع المشبك بعيدًا عن نقطة الدعم، فقد تتطلب الآلية قوة أكبر مما توحي به نظرة بسيطة على وزن قطعة العمل.
وبالتالي فإن عملية الاختيار العملية تنظر إلى الحركة بأكملها:
- ما الذي يتم نقله؟
- أين يقع الحمولة؟
- في أي اتجاه تتحرك الاسطوانة؟
- ما مقدار المقاومة التي تخلقها المباراة؟
- هل الاسطوانة متصلة مباشرة أم من خلال آلية أخرى؟
- هل تتطلب التركيبات دعمًا توجيهيًا منفصلاً؟
يمكن أن تتصرف نفس الأسطوانة الهوائية الصناعية بشكل مختلف عند تركيبها في آليتين مختلفتين. ولهذا السبب يجب أخذ قوة الأسطوانة بعين الاعتبار مع التصميم الميكانيكي بدلاً من معاملتها كمواصفات مستقلة.
هناك أيضًا فرق بين تحريك جزء والإمساك به. قد لا تكون القوة المطلوبة أثناء الحركة مطابقة للقوة المطلوبة بمجرد وصول الوحدة إلى موضع عملها.
كيف يتم التحكم في تدفق الهواء بحركة الأسطوانة الهوائية
لا تحتاج أداة اللحام دائمًا إلى تحرك الأسطوانة بنفس السرعة من البداية إلى النهاية. قد يقترب المشبك من قطعة العمل بسرعة نسبية ومن ثم يحتاج إلى حركة نهائية أكثر تحكمًا. بعد التحرير، قد تتبع ضربة العودة نمط حركة آخر.
يؤثر تدفق الهواء بشكل مباشر على مدى سرعة تحرك الأسطوانة. يمكن أن تؤدي القيود المفروضة على مسار الهواء إلى إبطاء القضيب، بينما يسمح مسار التدفق الأقل تقييدًا بإجراء الحركة بسرعة أكبر. الحمل على المباراة يغير النتيجة أيضًا.
هذا هو المكان الذي يصبح فيه تعديل الحركة مفيدًا. يمكن للأسطوانة التي تتحرك بسرعة كبيرة جدًا أن تتسبب في اصطدام الوحدة بنقطة توقفها أو ملامستها لقطعة العمل فجأة. يمكن للأسطوانة التي تتحرك ببطء شديد أن تعيق تسلسل محطة العمل.
من المفيد أيضًا النظر إلى التمديد والتراجع بشكل منفصل. قد يكون للاتجاهين أحمال مختلفة، ومقاومة ميكانيكية مختلفة، وسلوك تدفق هواء مختلف. إن ضبط جانب واحد من الحركة لا يؤدي بالضرورة إلى نفس النتيجة على الجانب الآخر.
| الحركة المرصودة | ما قد يحدث | ما للتفتيش |
|---|---|---|
| يقترب المشبك بسرعة كبيرة | تدفق الهواء غير مقيد بما فيه الكفاية | تعديل التدفق |
| تتباطأ الحركة تحت الحمل | الحمل أو المقاومة آخذة في الازدياد | تركيبات وإمدادات الهواء |
| التمديد سلس ولكن العودة بطيئة | مسار العودة لديه مقاومة أكبر | الأنابيب والوصلات |
| تتغير الحركة أثناء العملية | قد يكون العرض الجوي متقلبًا | التوريد والمعدات المتصلة |
| تبدو الحركة غير متساوية | قد تختلف المقاومة الميكانيكية | حركة المحاذاة والتركيب |
بالنسبة للأسطوانة الهوائية الصناعية المستخدمة في عملية اللحام المتكررة، لا يقتصر التحكم في الحركة على تحقيق سرعة معينة فقط. يجب أيضًا أن يتناسب الانتقال بين الحركة والاتصال والإمساك والتحرير مع التركيبة.
لماذا تعتبر محاذاة الأسطوانات مهمة لتركيبات اللحام
تعمل أسطوانة الهواء بشكل طبيعي عندما يتحرك قضيبها في نفس الاتجاه العام للحمل. تبدأ المشاكل عندما تندفع الوحدة المتصلة جانبًا مقابل القضيب أو عندما لا تتم محاذاة نقاط التثبيت بشكل صحيح.
يمكن أن يؤدي التحميل الجانبي إلى زيادة الاحتكاك حول الأجزاء المتحركة. قد يواجه القضيب أيضًا قوى لم يكن من المفترض أن تحملها الأسطوانة. مع التشغيل المتكرر، يمكن أن تساهم هذه الظروف في التآكل حول القضيب ومناطق الختم.
ولذلك يجب أن تتمتع التركيبات بدعمها الخاص حيثما يتطلب التصميم الميكانيكي ذلك. يمكن للدليل أن يبقي المجموعة المتحركة على المسار الصحيح بينما توفر الأسطوانة عملية الدفع أو السحب.
تعتبر فحوصات التثبيت واضحة نسبيًا. يجب أن تتحرك الأسطوانة بحرية قبل توصيلها بالحمل الكامل. يجب أيضًا أن تنتقل التركيبات عبر المسار المقصود دون ربط. إذا ظهرت المقاومة قبل إجراء التوصيل الهوائي، فإن زيادة ضغط الهواء ليس حلاً حقيقياً للمشكلة الميكانيكية الأساسية.
تعد المحاذاة ذات أهمية خاصة في محطات عمل اللحام لأن التركيبات غالبًا ما تكرر نفس الحركة. قد لا يكون الإزاحة الصغيرة واضحة أثناء الفحص الأولي ولكن يمكن أن تصبح مصدرًا متكررًا للمقاومة أثناء التشغيل العادي.
الاتصال بين قضيب الأسطوانة والتركيب يستحق الاهتمام أيضًا. قد ينقل الاتصال الصلب قوى جانبية غير مرغوب فيها إذا لم يشترك المكونان في نفس مسار الحركة. يحتاج ترتيب التثبيت إلى السماح للتركيبة بالتحرك على النحو المنشود دون إجبار الأسطوانة على التعويض عن اختلال المحاذاة الميكانيكية.
كيف يؤثر التوسيد على حركة الأسطوانة الهوائية
يجب أن تتباطأ مجموعة الأسطوانة المتحركة قبل أن تصل إلى نهاية شوطها. إذا استمرت الحركة بنفس الوتيرة حتى التوقف الميكانيكي، فيمكن الشعور بالتأثير الناتج من خلال التركيب وهيكل التثبيت.
يوفر التوسيد طريقة للتحكم في هذا الجزء الأخير من السكتة الدماغية. يكون ذلك مناسبًا بشكل خاص عندما تقوم الأسطوانة بتشغيل مشبك أو آلية تحديد موضع تتحرك بشكل متكرر بين المواضع الثابتة.
لا يقتصر الضبط على مجرد جعل الأسطوانة تتوقف بهدوء قدر الإمكان. الكثير من التوسيد يمكن أن يتسبب في إبطاء الحركة في وقت أبكر مما هو مطلوب. القليل جدًا من التوسيد يمكن أن يترك أثرًا ملحوظًا في نهاية السفر.
يؤدي الحمل المتصل بالقضيب أيضًا إلى تغيير السلوك. يمكن أن تنتج وحدة الإضاءة والتركيبة الأثقل حركة مختلفة لنهاية الشوط حتى عند استخدام نفس الأسطوانة. سرعة الحركة مهمة بنفس الطريقة.
بالنسبة لتركيبات اللحام، غالبًا ما يكون النهج النهائي أكثر أهمية من الجزء الأوسط من الشوط. بمجرد اقتراب المشبك من قطعة العمل، يمكن أن تؤثر الحركة المفاجئة على التركيب، أو سطح التلامس، أو موضع الجزء.
وهذا يجعل الوسادة جزءًا من الترتيب العام للحركة بدلاً من كونها مكانًا معزولًا. إنه يعمل جنبًا إلى جنب مع تعديل تدفق الهواء، والمحاذاة الميكانيكية، والحمل الذي تحمله التركيبات.
كيف تؤثر جودة الهواء المضغوط على تشغيل الأسطوانة؟
يرتبط مصدر الهواء بشكل مباشر بأداء المعدات الهوائية. يمكن أن تنتقل الرطوبة والملوثات عبر خط الهواء وتصل في النهاية إلى الأسطوانة والمكونات الأخرى المتصلة.
قد لا تؤدي كمية صغيرة من التلوث إلى إيقاف المعدات على الفور، ولكنها يمكن أن تؤثر على الأسطح المتحركة وإغلاقها بمرور الوقت. يمكن للرطوبة أيضًا أن تخلق مشاكل في أماكن أخرى من الدائرة الهوائية.
تساعد معدات تحضير الهواء على معالجة هذه الظروف قبل وصول الهواء إلى المشغل. تلعب المرشحات والمصارف والأنابيب والتجهيزات والوصلات دورًا في الحفاظ على مسار الهواء في حالة مناسبة.
استقرار الضغط هو جزء آخر من الصورة. قد تبدو الأسطوانة وكأنها تعمل بشكل طبيعي عندما تعمل بمفردها ولكنها تتصرف بشكل مختلف عندما تستخدم عدة أجهزة تعمل بالهواء المضغوط نفس المصدر. يمكن أن يؤدي انخفاض الضغط المتاح إلى تغيير الحركة وقوة الإمساك.
بالنسبة لمحطة عمل اللحام، يمكن أن تشمل الفحوصات الروتينية ما يلي:
- فحص خطوط الهواء بحثا عن الأضرار
- فحص الاتصالات للتسرب
- إزالة الرطوبة المتراكمة عند الحاجة
- التحقق من حالة معدات الترشيح
- ملاحظة ما إذا كانت حركة الأسطوانة تتغير عند تشغيل معدات هوائية أخرى
يمكن أن تساعد هذه الملاحظات في فصل مشكلة الأسطوانة عن مشكلة إمداد الهواء. في محطة العمل المزدحمة، يمكن أن يوفر هذا التمييز الوقت أثناء استكشاف الأخطاء وإصلاحها لأن العرض المرئي لا يقع دائمًا في مصدر المشكلة.
كيف يمكن لصيانة أسطوانات الهواء أن تدعم عمليات اللحام الموثوقة
تكون الصيانة أسهل عندما يتم ملاحظة التغيرات في سلوك الأسطوانة مبكرًا. المشبك الذي يبدأ في التحرك ببطء أكثر، أو القضيب الذي يظهر تآكلًا غير عادي، أو الجهاز الذي لم يعد يصل إلى موضعه الطبيعي يمكن أن يوفر علامات مفيدة أثناء الفحص الروتيني.
لا ينبغي فحص الاسطوانة من تلقاء نفسها. مسار الحركة الكامل يستحق الاهتمام. قد يصبح من الصعب تحريك الوحدة بسبب التداخل الميكانيكي، بينما قد تبدو الأسطوانة ضعيفة بسبب تسرب الهواء بعيدًا عن المنبع.
مسار الفحص المفيد هو:
مصدر الهواء ← التوصيلات ← الأنابيب ← الأسطوانة ← نقاط التركيب ← التركيبات ← نقطة الاتصال
إن اتباع الحركة بهذا الترتيب يجعل من السهل تحديد مكان بدء التغيير.
يجب فحص التسرب الخارجي حول التركيبات، بالإضافة إلى حالة القضيب ومناطق الغلق المرئية. يجب أيضًا أن تظل أجهزة التثبيت آمنة، خاصة عندما تعمل الأسطوانة من خلال التمديد والسحب المتكرر.
عند العثور على مشكلة، يجب تحديد السبب قبل استبدال المكونات. قد يتطلب الختم البالي الانتباه إلى الأسطوانة، في حين أن الحركة غير المتساوية الناتجة عن مقاومة التركيبات قد تتطلب العمل على التجميع الميكانيكي بدلاً من ذلك.
ل اسطوانة هوائية صناعية أثناء التشغيل في محطة عمل اللحام، ترتبط الصيانة ارتباطًا وثيقًا بحالة الإعداد الكامل. تؤثر جودة الهواء، والمحاذاة، وسرعة الحركة، والتوسيد، والحمل، وحالة التثبيت على كيفية تصرف المشغل أثناء التشغيل المتكرر. إن إبقاء هذه العناصر في العرض يجعل استكشاف الأخطاء وإصلاحها أكثر وضوحًا ويساعد في الحفاظ على الحركة المقصودة لمحطة العمل.
المنتجات ذات الصلة
-
-
تم تحسين آلة اللحام الخاصة بأسفل حامل القلم المربع للحام الجزء السفلي من حاملات القلم المربعة. يتميز بتحديد المواقع بدقة ووحدات لحام فعالة، مما يضمن نقاط لحام قوية وهيكل مستقر. يدعم نظام التحكم الذكي ...
انظر التفاصيل -
هذه الماكينة هي حل لحام أوتوماتيكي عالي الدقة مصمم خصيصًا لمصنعي الأكواب العازلة المصنوعة من الفولاذ المقاوم للصدأ. تتميز الماكينة بأربعة رؤوس لحام مستقلة تعمل بتقنية تفريغ المكثف المتقدمة (CD)، مما ي...
انظر التفاصيل -
توفر آلة اللحام النقطي ذات 6‑ رأسًا للسلال المعلقة المستديرة إنتاجية ومرونة متوازنة لتطبيقات اللحام متوسطة‑ الحجم. بفضل ستة رؤوس لحام نقطية تعمل في وقت واحد، يحقق النظام إنتاجية عالية مع الحفاظ على جو...
انظر التفاصيل -
تدمج آلة اللحام متعددة الرؤوس‑ لإطارات الأفران العديد من رؤوس اللحام التي تعمل بطريقة متزامنة لإنجاز لحامات مشتركة متعددة في دورة آلة واحدة. تم تصميم هذه المعدات للتجميعات الهيكلية الثقيلة مثل إطارات ...
انظر التفاصيل -
آلة طي الحواف الأوتوماتيكية لشبكة الأسلاك عبارة عن نظام تشكيل متخصص مصمم لتدوير أو طي حواف ألواح شبكة الأسلاك الملحومة تلقائيًا، مما يعزز القوة الهيكلية والمظهر النهائي. وهي مجهزة بتغذية أوتوماتيكية و...
انظر التفاصيل


 +86-15268688035
 jx12@4006796688.com
 رقم 99، طريق هواشي،منطقة تشنغشي الجديدة،مدينة يونغكانغ،تشجيانغ، الصين.
أرسل لنا رسالة الآن!
حقوق الطبع والنشر © Yongkang Jiaxiao Welding Automation Equipment Co., Ltd. جميع الحقوق
محجوز